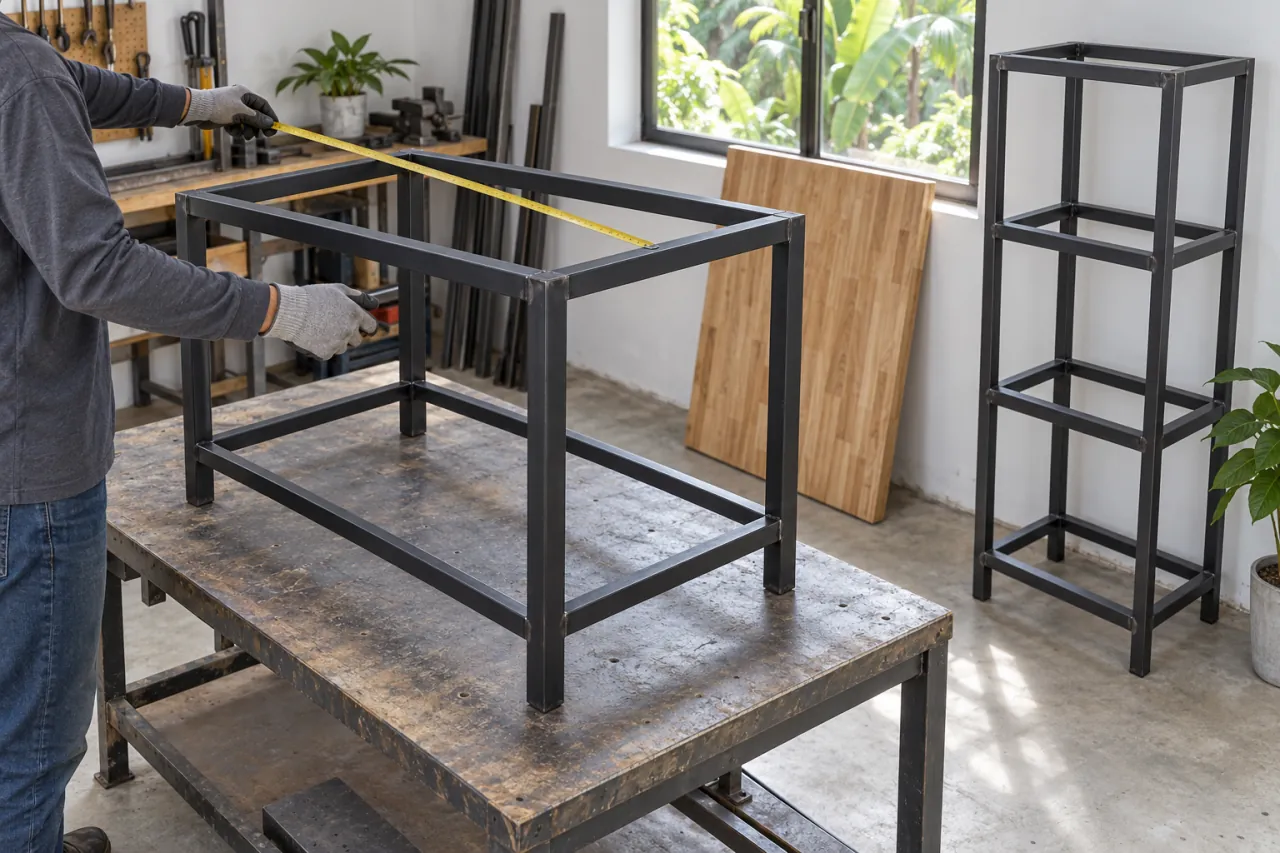
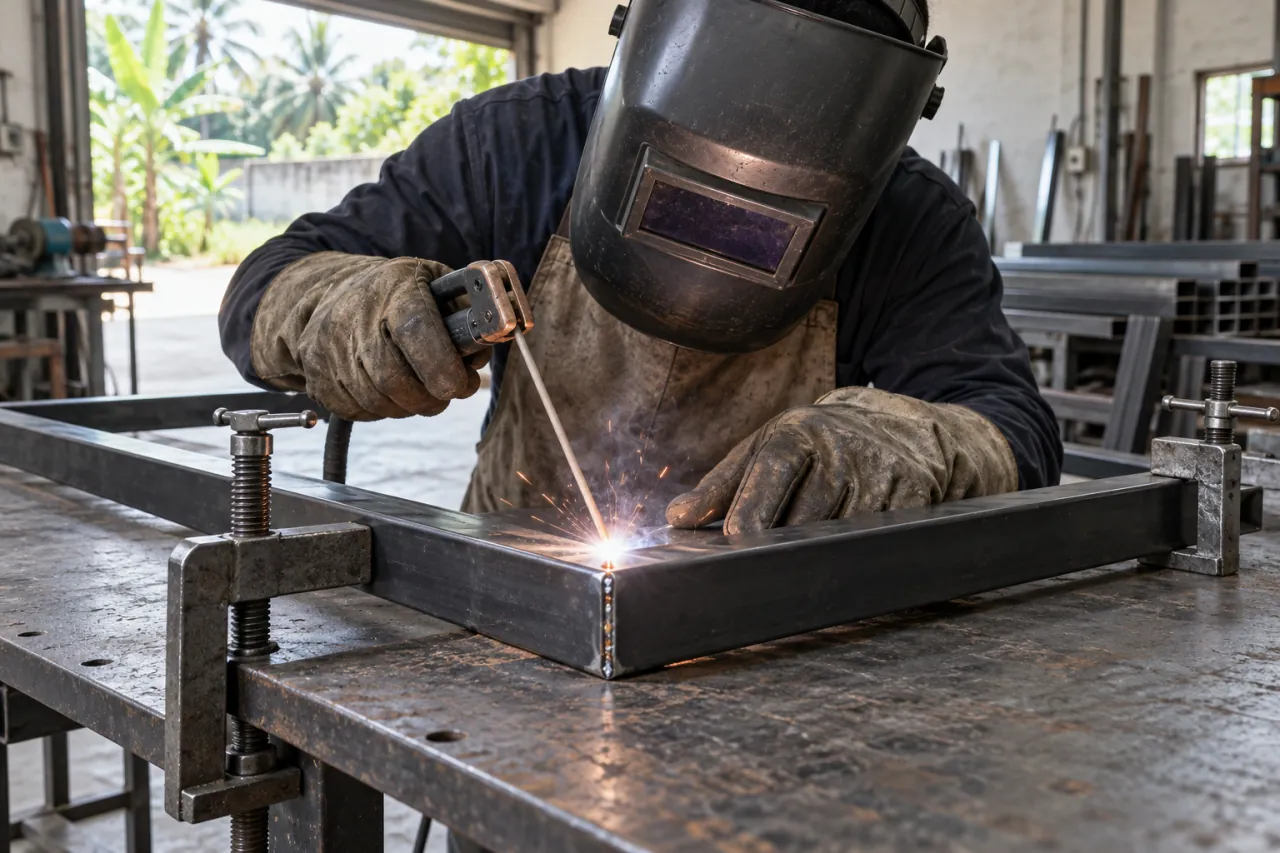
Ilustrasi AI: las titik pendek pada sudut rangka hollow tipis yang diklem di meja kerja. Spesifikasi dan ketersediaan dikonfirmasi saat pemesanan.
Kenapa besi tipis mudah bolong saat dilas?
Besi tipis bolong karena panas busur melelehkan dinding lebih cepat daripada kawat las mengisi sambungan. Penyebab utamanya adalah arus terlalu tinggi, elektroda terlalu besar, gerakan terlalu lambat, celah sambungan terlalu lebar, dan las yang dijalankan terus tanpa jeda sehingga panas menumpuk. Solusinya: elektroda kecil, arus rendah, sambungan rapat, serta las titik pendek yang bergantian.
Hollow dengan tebal sekitar 1 mm termasuk material yang sulit untuk las listrik elektroda (SMAW), terutama bagi pemula. Cara ini tetap bisa dikerjakan, tetapi butuh latihan dan uji coba. Untuk produksi banyak komponen tipis, bengkel sering memakai las MIG atau TIG yang lebih mudah dikendalikan; gambaran beberapa teknologi las ada di artikel teknologi pengelasan besi.
Memilih diameter elektroda dan arus
Untuk dinding tipis, pilih elektroda berdiameter kecil dan mulai dari arus terendah pada rentang yang tertulis di kemasan. Rentang arus berbeda antarmerek dan antarseri, jadi angka di bawah hanya contoh cara membaca lembar data, bukan pengaturan universal.
| Diameter elektroda | Arus AC | Arus DC |
|---|---|---|
| 2,0 mm | 50-80 A | 45-75 A |
| 2,4 mm | 75-115 A | 70-105 A |
| 3,2 mm | 110-140 A | 100-135 A |
Angka di atas berasal dari lembar data Lincoln Electric Fleetweld 37 (AWS E6013), yang juga menyebut elektroda tersebut dapat dipakai pada arus rendah untuk plat tipis. Di pasar lokal, diameter yang beredar bisa berbeda, misalnya 2,6 mm, sehingga rentangnya harus dibaca dari kemasan yang Anda pakai.
Bila memakai kawat las merek NK atau RB, cocokkan klasifikasi, diameter, polaritas, dan rentang arus pada label seri yang Anda pegang. Untuk hollow 1 mm, mulailah dari ujung bawah rentang elektroda terkecil, lalu naikkan sedikit demi sedikit pada potongan uji sampai busur stabil tanpa menembus dinding.
Iklim Medan yang lembap juga berpengaruh. Elektroda yang menyerap uap air cenderung menghasilkan busur kurang stabil dan las berpori. Simpan elektroda tertutup dan kering sesuai petunjuk produsen.
Persiapan sambungan dan keselamatan kerja
Sebagian besar kasus bolong bisa dicegah sebelum busur dinyalakan:
- Potong rapi dan rapatkan. Celah yang lebar memaksa Anda menahan busur lebih lama di satu titik. Potongan miring 45° untuk sudut rangka harus pas sebelum dilas.
- Bersihkan area sambungan. Buang minyak, karat, cat, dan kerak dari hollow hitam atau plat dengan sikat kawat atau gerinda ringan.
- Kunci posisi benda kerja. Gunakan klem atau penyiku magnet agar rangka tidak bergeser saat memanas.
- Pasang kabel massa (ground) dekat sambungan pada logam yang bersih agar busur stabil pada arus rendah.
- Uji pada potongan sisa dengan ukuran dan tebal yang sama sebelum mengerjakan benda jadi.
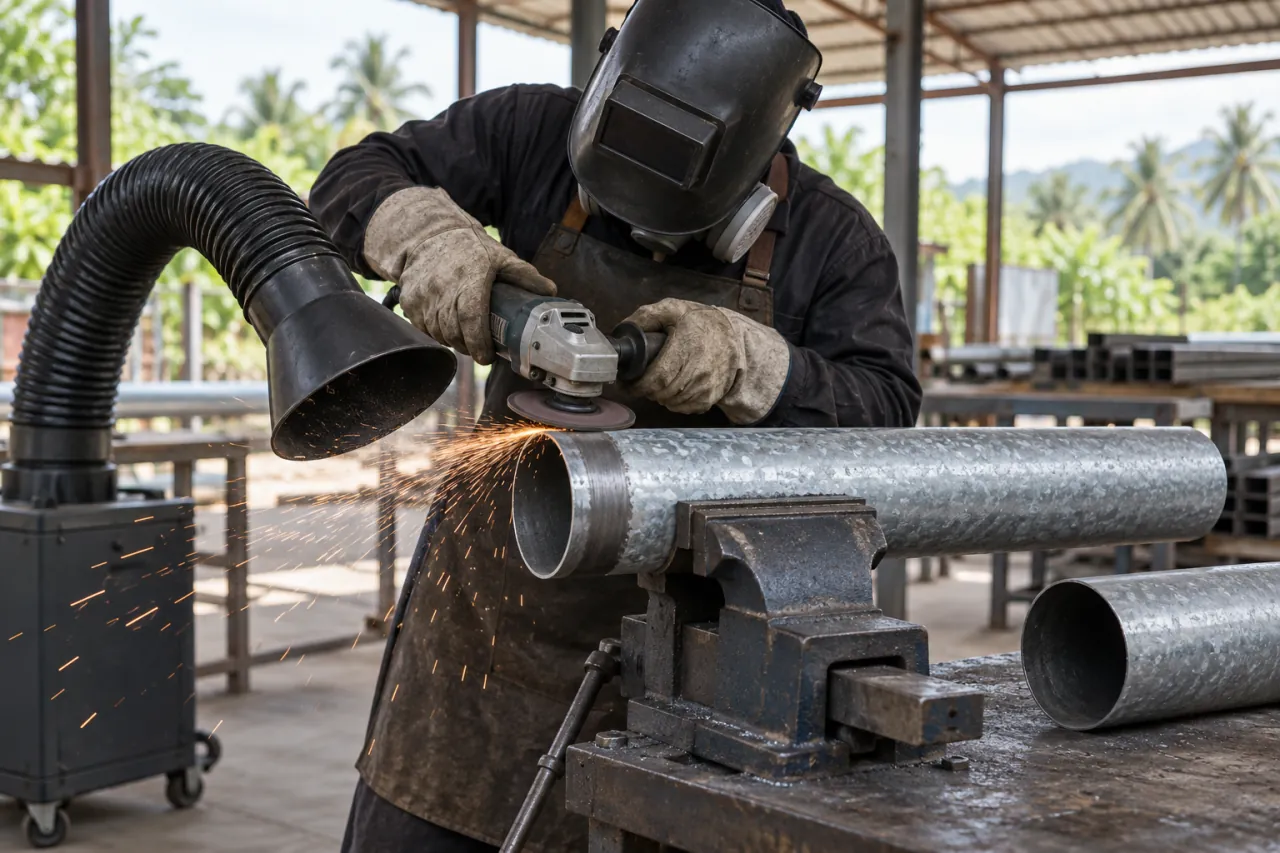
Keselamatan tidak boleh dilewatkan: pakai topeng las dengan filter yang sesuai, sarung tangan kulit, baju lengan panjang berbahan tidak mudah terbakar, dan sepatu tertutup. Pastikan ventilasi cukup, jauhkan bahan mudah terbakar, dan jangan mengelas di lantai basah atau saat kabel dan mesin terkena hujan.
Teknik las titik dan las loncat untuk hollow
Pada hollow tipis, hindari menarik satu jalur las panjang dari ujung ke ujung. Bagi pekerjaan menjadi titik-titik pendek dan sebar panasnya:
- Buat las titik (tack) kecil di setiap sisi sambungan untuk mengunci posisi. Periksa kembali kesikuan sebelum melanjutkan.
- Las pendek sekitar 1 sampai 2 cm, lalu pindah ke sisi seberang. Pola loncat ini mencegah satu sisi terlalu panas dan mengurangi distorsi.
- Jaga busur pendek dan gerakan cukup cepat. Arahkan busur sedikit ke bagian yang lebih tebal atau ke tepi las sebelumnya, bukan ke tengah celah.
- Beri jeda sampai warna panas pada dinding hilang sebelum menyambung titik berikutnya di dekatnya.
- Sambungkan titik-titik sampai menjadi las yang menutup, dengan tiap titik sedikit menumpuk pada titik sebelumnya.
Bila terlanjur bolong, jangan menahan busur di tengah lubang. Biarkan dingin, lalu tutup dari tepi lubang dengan titik-titik kecil memutar sampai lubang mengecil dan tertutup. Lubang besar lebih rapi ditambal dengan potongan plat tipis daripada diisi kawat las saja.
Siku, pipa bulat, plat, galvanis, dan baja ringan
- Besi siku umumnya lebih tebal daripada hollow tipis, sehingga lebih toleran. Tetap las bergantian agar sudut tidak tertarik.
- Pipa bulat: buat tiga sampai empat las titik di sekeliling, lalu las bertahap sambil memutar posisi agar Anda selalu mengelas di posisi yang nyaman.
- Plat tipis: bila memungkinkan, letakkan batang logam tebal di belakang sambungan sebagai penyerap panas, dan las secara loncat.
- Hollow atau pipa galvanis: asap seng berbahaya bila terhirup. Bersihkan lapisan di area sambungan sesuai prosedur, kerjakan di tempat berventilasi, dan lindungi ulang area las. Detailnya ada di cara mengelas pipa galvanis.
- Baja ringan: profil berlapis yang sangat tipis ini umumnya disambung dengan sekrup sesuai sistem pabrikan, bukan dilas. Alternatif sambungan dibahas di cara menyambung besi hollow tanpa las.
Merapikan dan melindungi hasil las
Setelah dingin, ketuk terak sampai bersih dan sikat percikan las. Bila perlu meratakan, gunakan batu gosok dengan tekanan ringan. Pada hollow tipis, menggerinda terlalu dalam dapat menipiskan dinding di sekitar sambungan, jadi cukup ratakan bagian yang menonjol.
Area las adalah titik yang paling cepat berkarat karena permukaannya terbuka dan sering masih menyimpan sisa terak. Bersihkan, beri primer anti karat, lalu cat akhir. Urutannya dibahas di cara mengecat besi agar tidak berkarat. Untuk komponen dari plat hitam, perlakuan permukaannya sama.
Pertanyaan yang sering diajukan
Elektroda berapa untuk hollow tebal 1 mm?
Pilih diameter terkecil yang tersedia untuk mesin dan pekerjaan Anda, misalnya 2,0 mm, dengan arus di ujung bawah rentang kemasan. Uji pada potongan sisa sebelum mengelas benda jadi.
Kenapa hasil las berpori atau berlubang kecil?
Penyebab umum adalah permukaan kotor, cat atau lapisan yang belum dibersihkan, elektroda lembap, dan busur terlalu panjang. Bersihkan sambungan dan simpan elektroda di tempat kering.
Apakah elektroda stainless bisa dipakai untuk besi hitam?
Elektroda stainless dirancang untuk material stainless atau sambungan tertentu sesuai prosedur. Untuk baja karbon biasa, gunakan klasifikasi elektroda untuk baja karbon.
Apakah mesin las kecil di rumah cukup untuk hollow tipis?
Banyak pekerjaan hollow tipis justru memakai arus rendah, sehingga mesin kecil bisa cukup. Pastikan kapasitas listrik, kabel, dan rentang arus mesin sesuai elektroda yang dipakai.
Meminta kawat las dan material di Medan
Saat meminta kawat las, sebutkan proses, material yang dilas, klasifikasi, diameter, dan jumlah kemasan. Contoh isi pesan:
“Mohon penawaran kawat las merek NK atau RB, klasifikasi …, diameter 2,0 mm, … kotak, untuk las hollow hitam tebal 1,2 mm. Sekalian hollow 20 × 40 mm tebal 1,2 mm, panjang 6 m, … batang. Lokasi pengiriman …, Medan.”
Kirim melalui formulir permintaan kawat las. Seri, klasifikasi, ukuran, harga, dan ketersediaan dikonfirmasi saat penawaran; data yang perlu disiapkan juga tersedia di halaman harga kawat las.