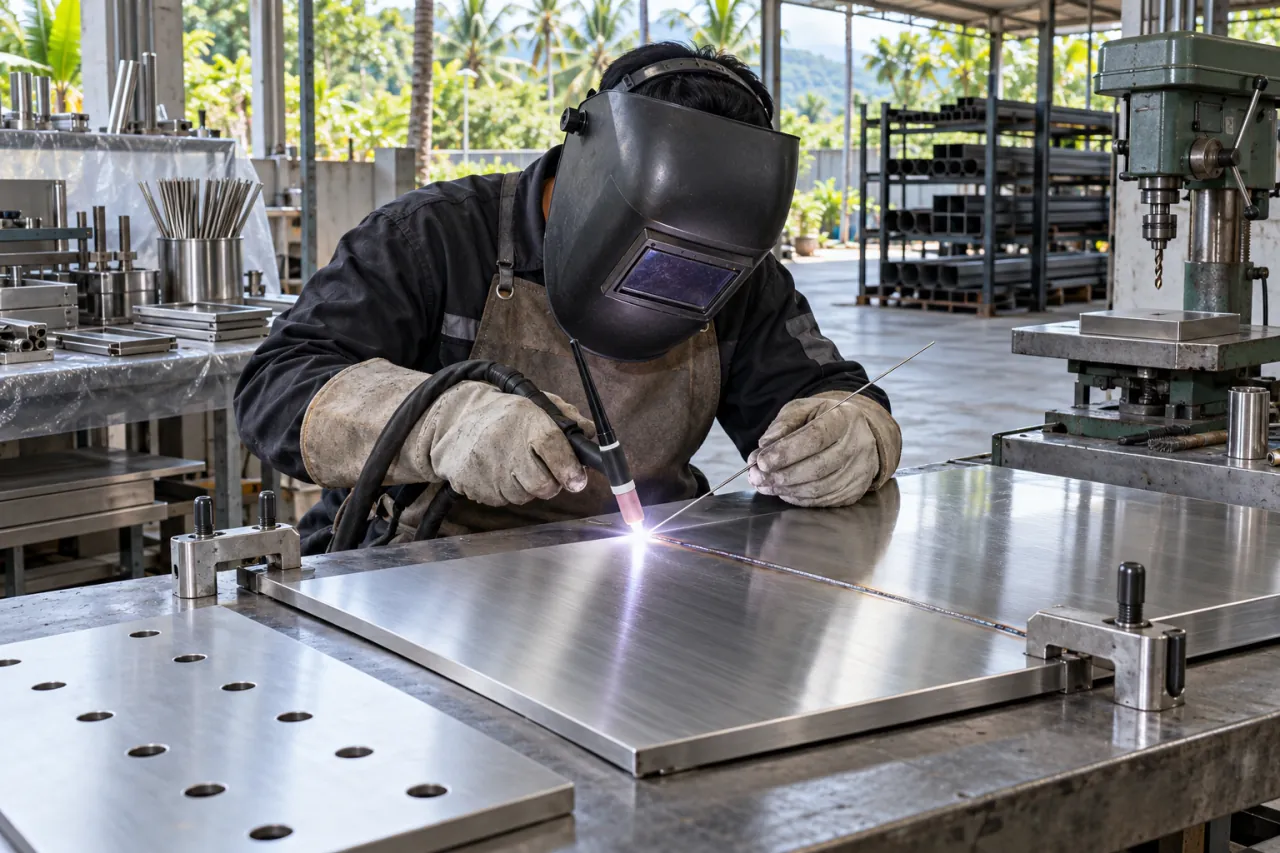
Ilustrasi AI: pengelasan TIG plat stainless tipis dan plat yang sudah dibor di bengkel. Spesifikasi dan ketersediaan dikonfirmasi saat pemesanan.
Apa yang membuat plat stainless berbeda saat dikerjakan?
Stainless austenitik seperti 304 dan 316 mengeras saat dipotong atau dibor, lebih mudah melengkung karena panas las, dan bisa berkarat bila terkena serbuk besi biasa. Karena itu, kunci mengolahnya adalah alat tajam dengan tekanan stabil, panas las yang terkendali, dan alat yang tidak tercampur dengan pekerjaan baja karbon.
Datasheet Core range Outokumpu menyebut baja austenitik lebih sulit dimesin daripada baja karbon karena tangguh dan cepat mengeras: butuh gaya potong lebih besar, serpihnya sulit putus, dan cenderung menumpuk di mata potong. Datasheet yang sama menyebut muai panas austenitik sekitar 50% lebih tinggi dan konduktivitas panasnya lebih rendah dibanding baja ferritik dan dupleks, sehingga deformasi akibat las lebih besar.
Cara mengebor plat stainless
- Tandai titik dan buat penitik ringan. Jepit plat dengan klem di atas papan alas; jangan menahan plat dengan tangan.
- Pakai mata bor tajam yang peruntukannya untuk stainless, misalnya HSS kobalt. Mata bor tumpul membuat permukaan mengeras sebelum terpotong.
- Gunakan putaran rendah dengan tekanan stabil dan cukup kuat sampai serpih keluar terus. Jangan membiarkan mata bor hanya menggosok di tempat.
- Beri cairan pendingin atau pelumas potong agar panas dan gesekan berkurang.
- Untuk lubang besar, buat lubang pandu dengan mata bor kecil, lalu perbesar. Pada plat tipis, mata bor bertingkat (step drill) membantu lubang tetap bulat.
- Rapikan gram dengan alat yang khusus dipakai untuk stainless.
Kecepatan putar yang tepat bergantung pada diameter dan jenis mata bor; ikuti tabel dari produsen mata bor. Outokumpu menyarankan mesin bertenaga cukup, alat tajam, dan pemasangan benda kerja yang kaku agar hasil pemesinan baik. Gunakan kacamata pelindung dan jauhkan sarung tangan longgar dari mata bor yang berputar.
Cara memotong plat stainless tipis dan tebal
- Plat tipis: gunting plat, mesin potong (shearing), atau cakram potong tipis berlabel untuk stainless atau inox.
- Plat tebal: cakram potong, plasma, atau laser di bengkel yang memiliki mesinnya. Potong bertahap agar panas tidak menumpuk dan perubahan warna tidak meluas.
- Cakram: pakai cakram yang labelnya untuk stainless, dan jangan memakai cakram bekas memotong baja karbon. Batu potong WHITE HORSE dapat ditanyakan; pastikan seri dan labelnya sesuai material.
- Merapikan: gunakan batu gosok atau amplas flap yang hanya dipakai untuk stainless, dengan arah gosokan yang konsisten.
- Lapisan pelindung: biarkan film plastik tetap menempel saat menandai dan memotong untuk menjaga permukaan.
Gunakan kacamata pelindung, pelindung telinga, dan sarung tangan. Pastikan pelindung gerinda terpasang dan batas putaran cakram sesuai mesin.
Cara mengelas plat stainless tipis: TIG atau elektroda?
Untuk plat tipis, las TIG (GTAW) lebih mudah dikendalikan karena panas dan bahan pengisi diatur terpisah. Outokumpu menyebut stainless austenitik dapat dilas dengan semua metode las konvensional kecuali las oksi-asetilen, dan pada penampang tipis dapat dilas tanpa bahan pengisi (autogenous). Las listrik elektroda (SMAW) tetap bisa dipakai untuk plat lebih tebal atau pekerjaan lapangan, dengan elektroda stainless yang sesuai grade.
| Grade plat | Elektroda terbungkus (penamaan ISO 3581) | Padanan yang umum di pasar |
|---|---|---|
| 304 / 1.4301 | 19 9 L | 308L |
| 316 / 1.4401 | 19 12 3 L | 316L |
| 201 / 1.4372 | 18 8 Mn atau 23 12 L | 307 atau 309L |
| 430 / 1.4016 | 19 9 L atau 23 12 L | 308L atau 309L |
Data elektroda di atas berasal dari tabel Steel Grades, Properties and Global Standards Outokumpu. Cocokkan tetap dengan prosedur las dan label consumable yang dipakai.
- Bersihkan area las dari minyak, cat penanda, dan film plastik.
- Las ikat (tack) lebih rapat daripada pada baja biasa untuk menahan lengkungan.
- Gunakan arus rendah dan las pendek berselang; bila perlu, jepit plat pada alas logam yang menyerap panas.
- Untuk pipa stainless, lindungi bagian dalam dengan gas pelindung (purging) bila sisi dalam harus bersih.
- Setelah las, hilangkan warna oksida. Outokumpu menyebut pembersihan mekanis seperti sikat atau gerinda memberi sedikit perbaikan, sedangkan hasil yang paling baik umumnya diperoleh dengan pembersihan kimia seperti pasta atau bak pickling.
Asap las stainless mengandung unsur paduan seperti krom, jadi gunakan ventilasi atau penghisap asap dan APD las lengkap. Teknik dasar untuk baja karbon tipis dibahas di cara mengelas besi tipis.
Mencegah karat akibat kontaminasi besi biasa
ASSDA menjelaskan bahwa alat yang pernah dipakai untuk baja karbon hampir pasti meninggalkan partikel besi pada permukaan stainless. Batu gerinda yang dipakai bergantian untuk baja karbon dan stainless termasuk sumber yang berbahaya. Partikel besi itu cepat berkarat, dan bila dibiarkan dapat memicu korosi sumuran yang terlihat sebagai noda karat.
- Pisahkan sikat kawat, cakram, dan gerinda untuk stainless saja, lalu beri tanda.
- Lapisi meja kerja, rahang klem, dan landasan mesin tekuk dengan karton atau plastik yang sering diganti.
- Jauhkan stainless dari area potong dan gerinda baja karbon karena percikannya bisa menempel.
- Bersihkan noda karat awal dengan abrasif ringan selagi masih di permukaan.
Udara Medan yang lembap membuat partikel besi yang tertinggal lebih cepat berubah menjadi noda karat, jadi kebersihan bengkel sama pentingnya dengan pilihan grade. Perbedaan grade dan cara memastikannya dibahas di jenis stainless steel 201, 304, dan 316.
Menekuk dan finishing plat stainless
Stainless cepat mengeras saat ditekuk dan pegas baliknya (springback) terasa. Tekuk bertahap dengan mesin tekuk atau alat tekuk manual yang rahangnya dilapisi, dan sisakan film pelindung selama proses. Radius tekuk minimum dan lebar alur cetakan disesuaikan dengan tebal dan grade; minta datanya dari pemasok atau bengkel tekuk sebelum produksi. Prinsip menekuk plat secara umum dibahas di cara menekuk plat dan hollow besi.
Untuk lantai atau anak tangga bermotif, plat bordes stainless perlu disebut tebal dasarnya, motif, dan grade-nya. Finishing akhir seperti hairline atau poles dibuat searah, lalu permukaan dibersihkan dari sidik jari dan serbuk logam. Ketersediaan layanan potong atau tekuk dikonfirmasi saat penawaran.
Pertanyaan yang sering diajukan
Kawat las apa untuk stainless 304?
Tabel Outokumpu mencantumkan elektroda 19 9 L untuk 304, yang di pasar umum dikenal sebagai 308L. Untuk 316, padanannya 19 12 3 L atau 316L.
Kenapa hasil las stainless berwarna dan cepat berkarat?
Warna kebiruan atau kecoklatan adalah oksida akibat panas. Lapisan itu menurunkan ketahanan korosi di sekitar las, sehingga perlu dibersihkan, sebaiknya dengan pickling.
Bagaimana cara memotong plat stainless 3 mm?
Gunakan cakram potong tipis berlabel stainless pada gerinda dengan plat dijepit, atau plasma bila tersedia. Potong bertahap dan biarkan panas turun agar plat tidak melengkung.
Apakah bisa mengebor stainless dengan bor tangan?
Bisa untuk lubang kecil pada plat tipis, asalkan mata bor tajam, putaran rendah, tekanan stabil, dan diberi pelumas. Untuk banyak lubang atau plat tebal, bor duduk lebih mudah dikendalikan.
Minta penawaran plat stainless dan bahan kerja di Medan
Contoh isi pesan:
“Mohon penawaran plat stainless 304, tebal 2 mm, ukuran … × … mm, finishing …, … lembar; pipa stainless 304 diameter luar … mm, tebal … mm, … batang; batu potong WHITE HORSE untuk stainless ukuran … mm, … kotak; batu gosok ukuran … mm, … keping. Mohon info bila tersedia layanan potong. Untuk bengkel di Medan.”
Kirim melalui formulir permintaan plat stainless atau lihat halaman harga plat stainless. Data yang perlu disiapkan ada di katalog plat stainless dan pipa stainless. Harga, seri, dan ketersediaan dikonfirmasi saat penawaran.